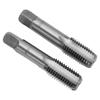
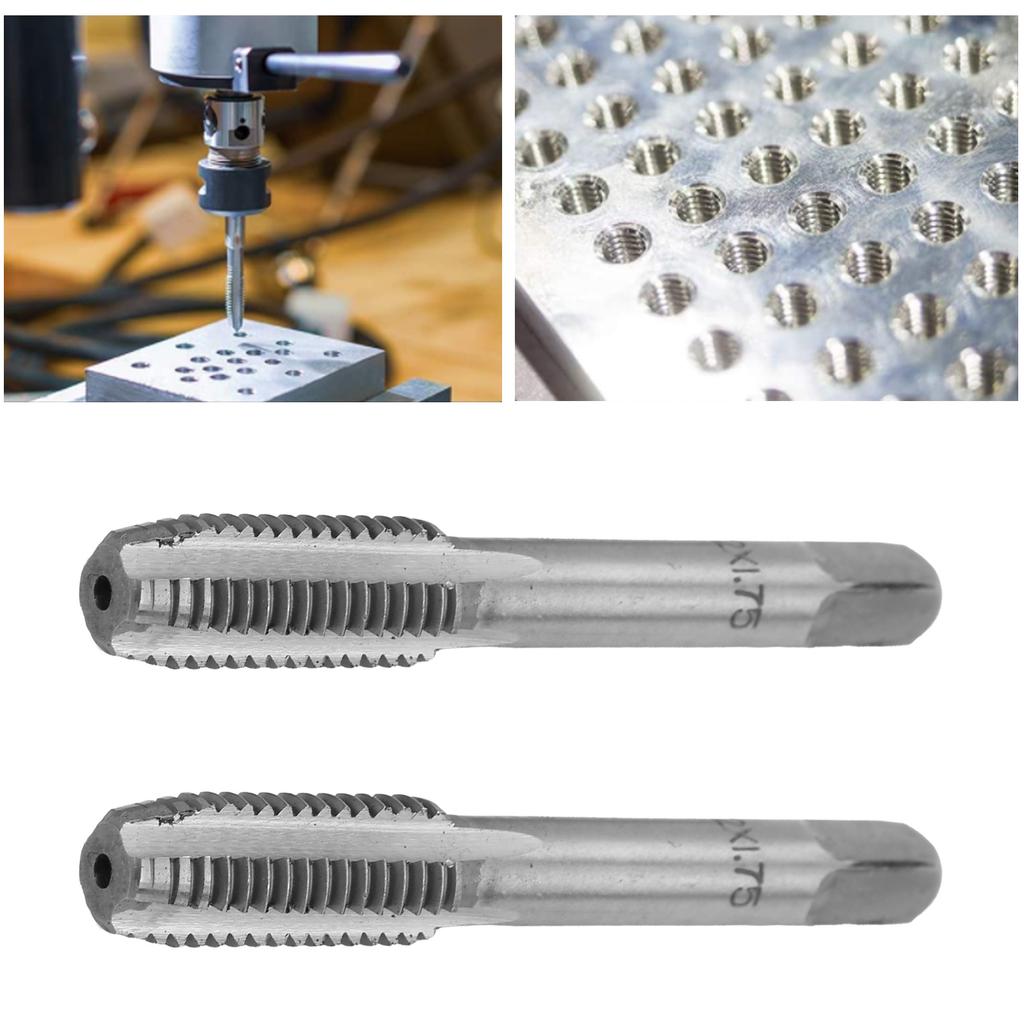
Matériel de haute qualité: Les tarauds sont fabriqués en acier rapide de haute qualité, haute dureté, haute ténacité, résistants à l'usure et robustes.
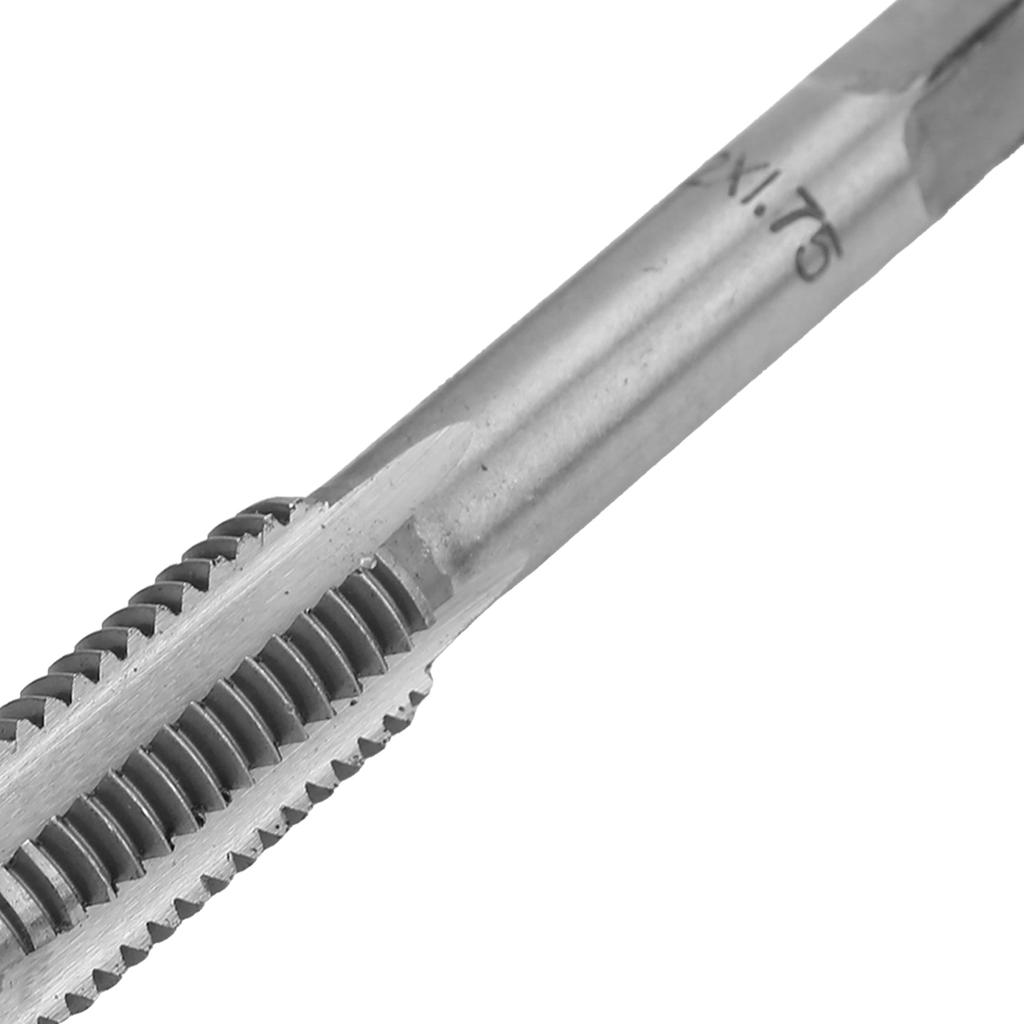
Excellente conception: Conception de filetage standard, claire et nette, assure l'évacuation des copeaux pour un taraudage efficace, incisive et .
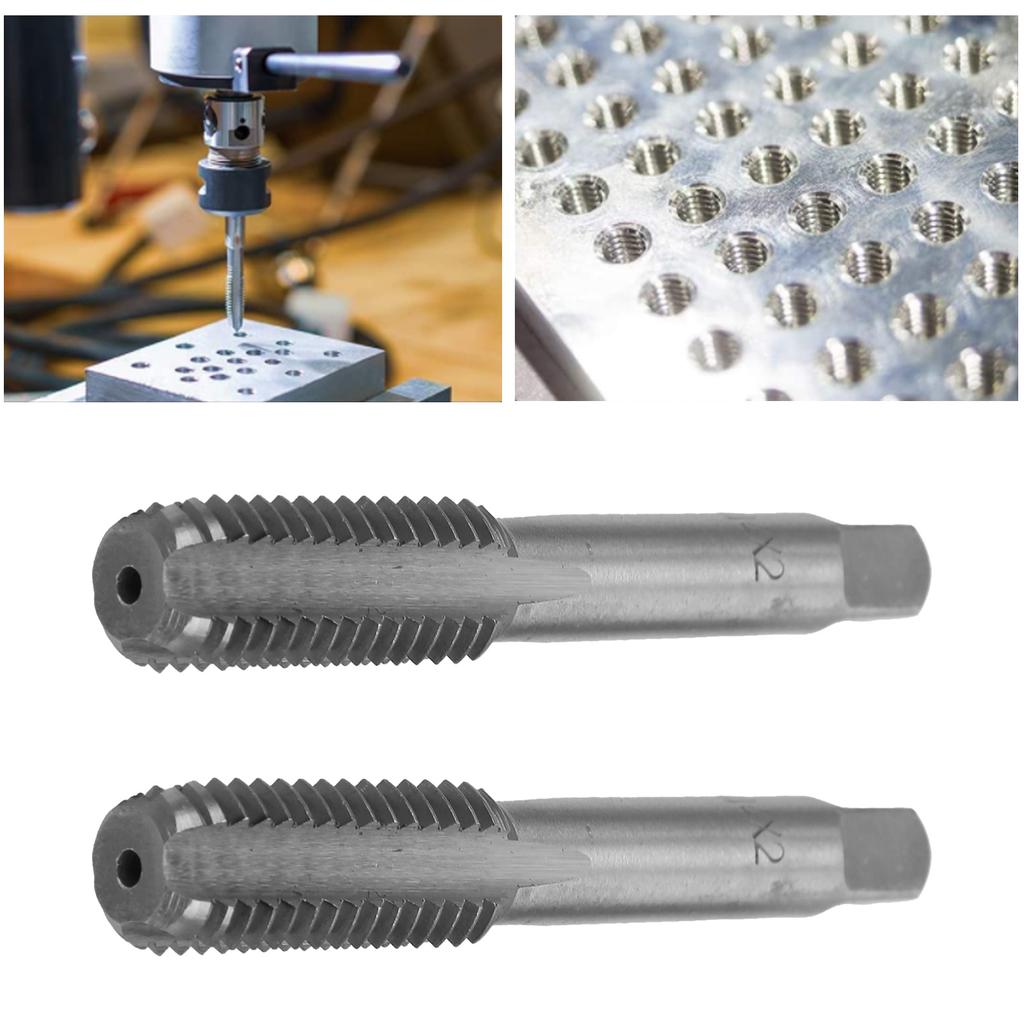
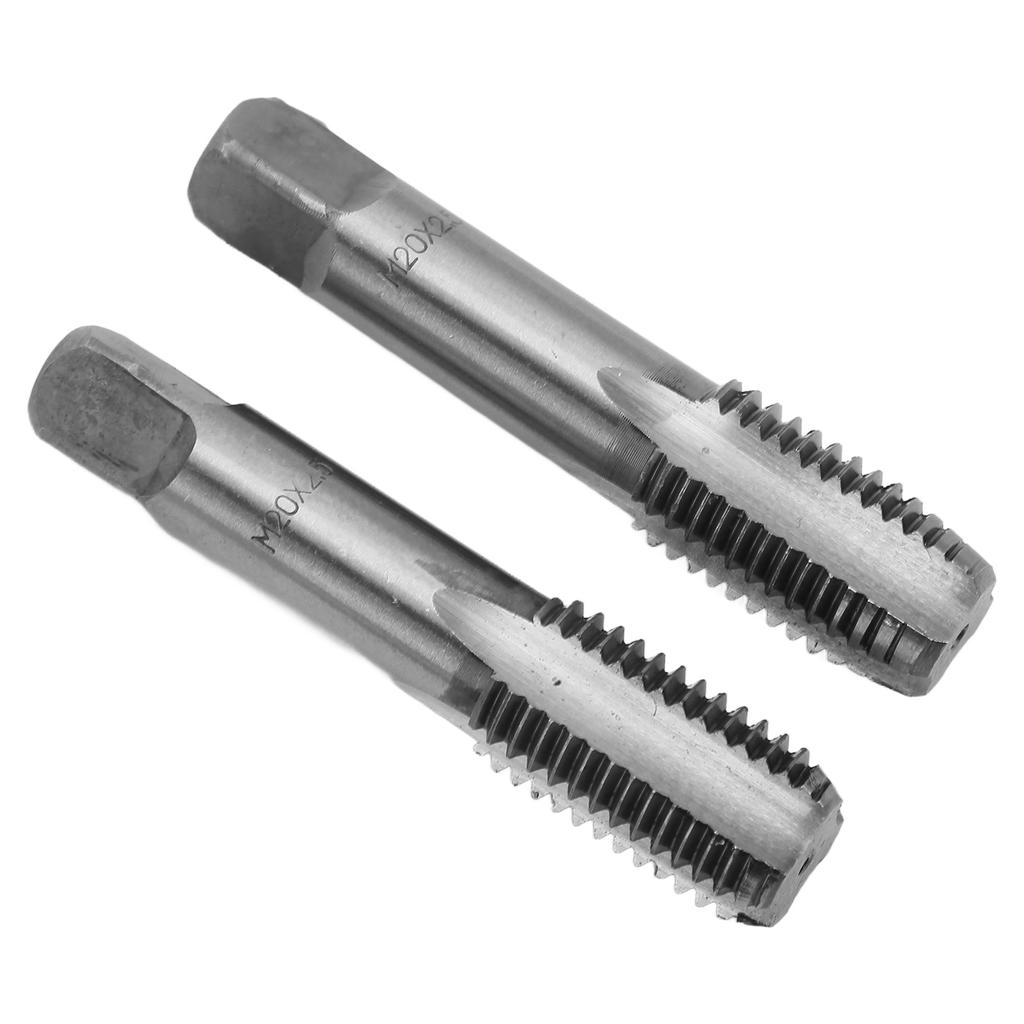
Application: Les robinets de flûte droite sont utilisés pour le taraudage à travers le trou, l’ajout approprié de liquide de refroidissement (p. ex., l’eau) peut prolonger la durée de vie lors du taraudage.
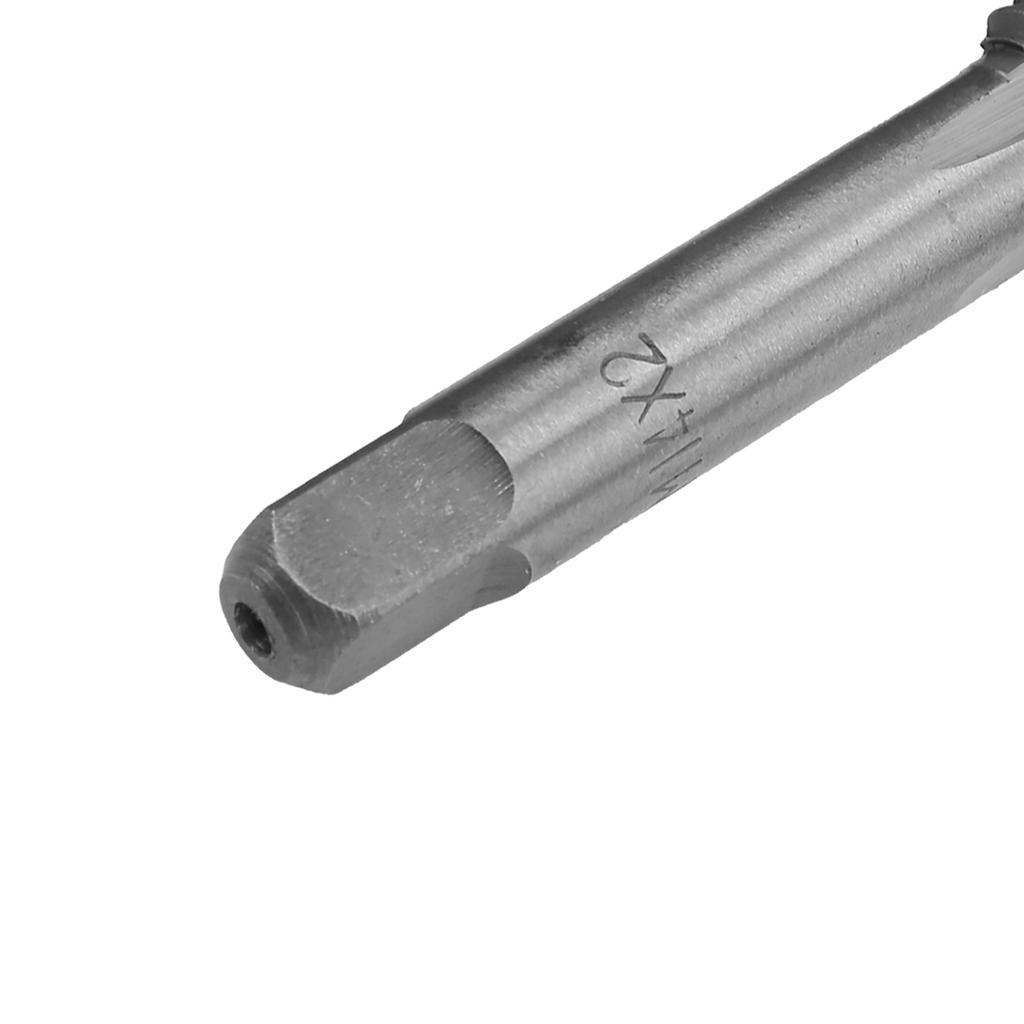
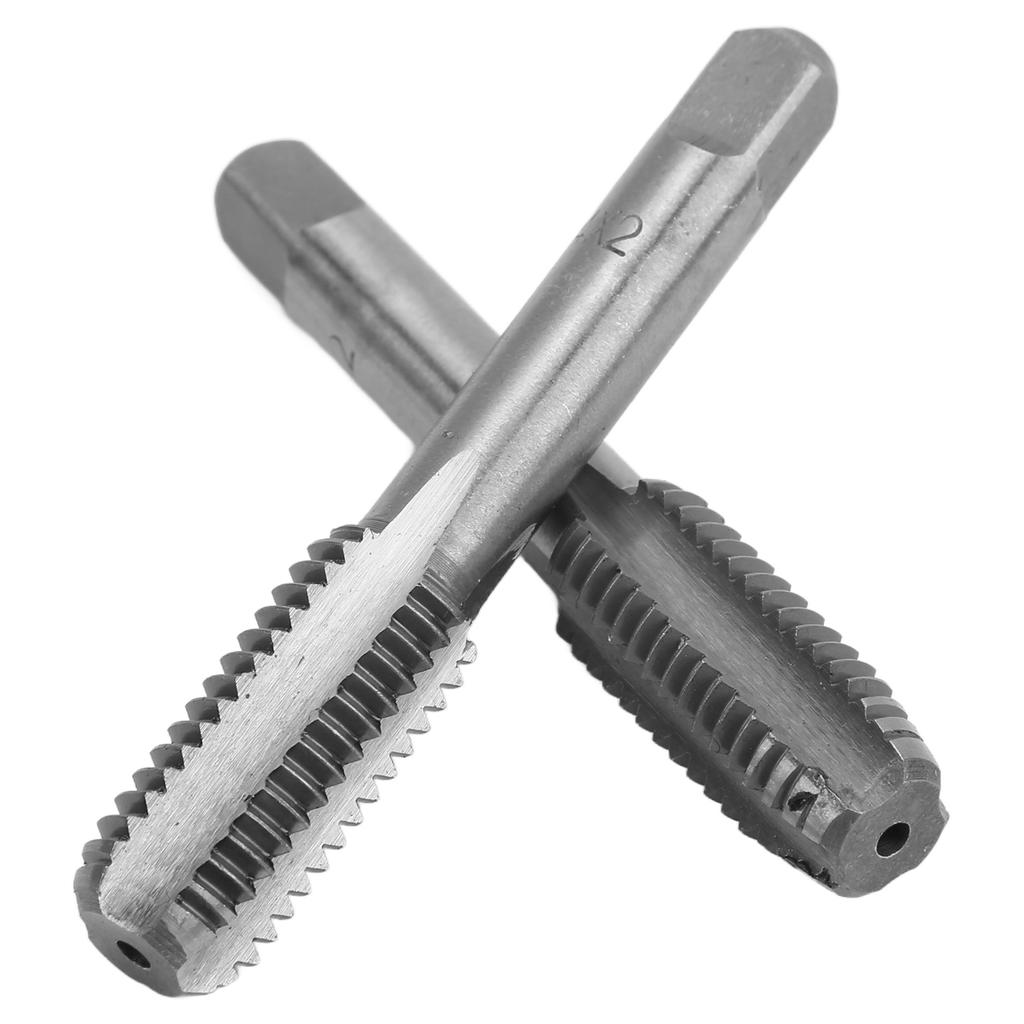
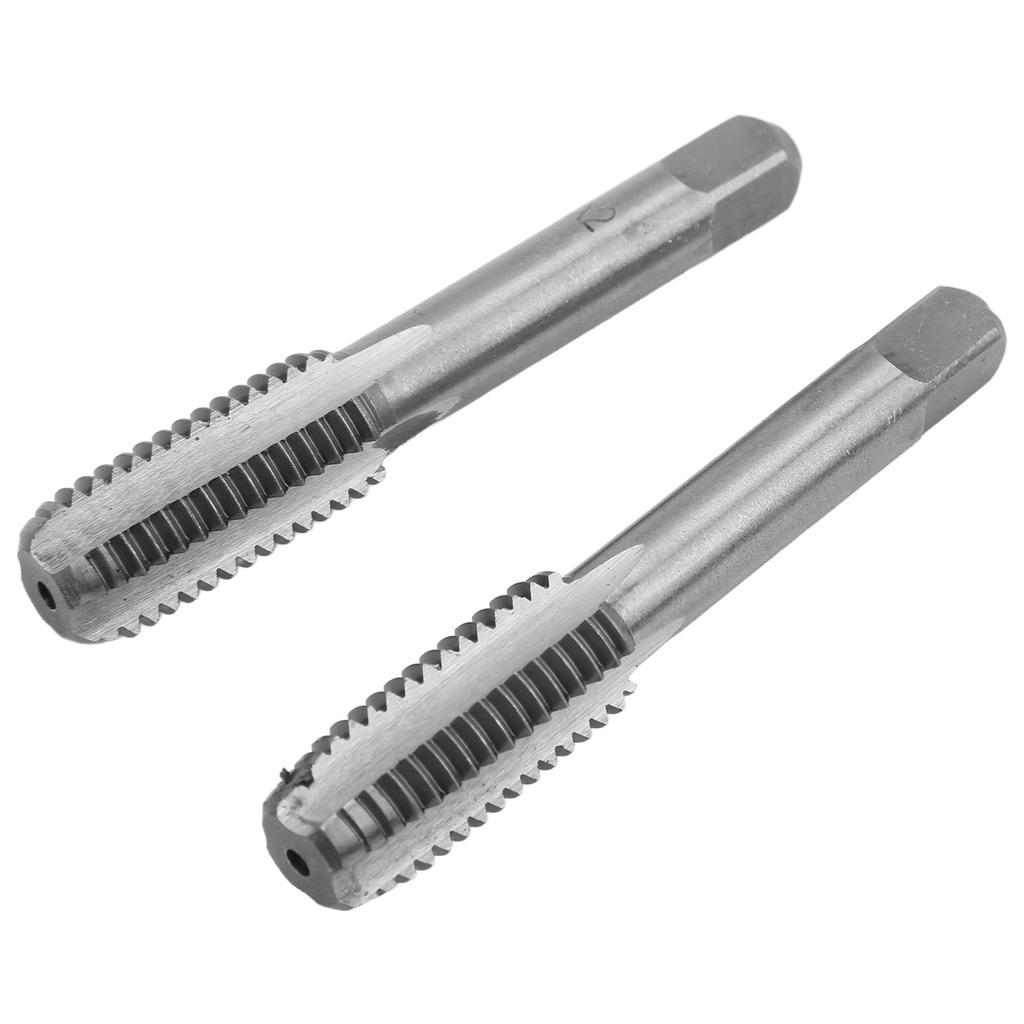
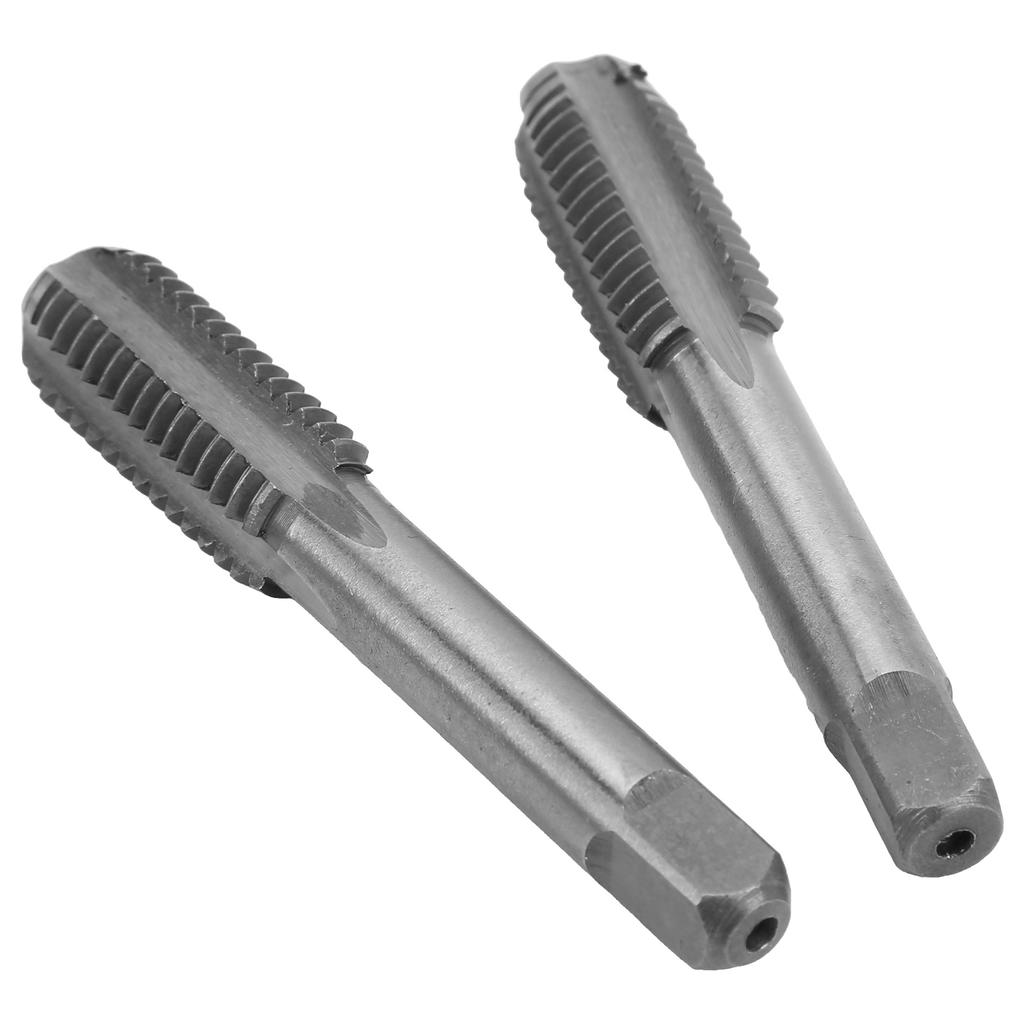
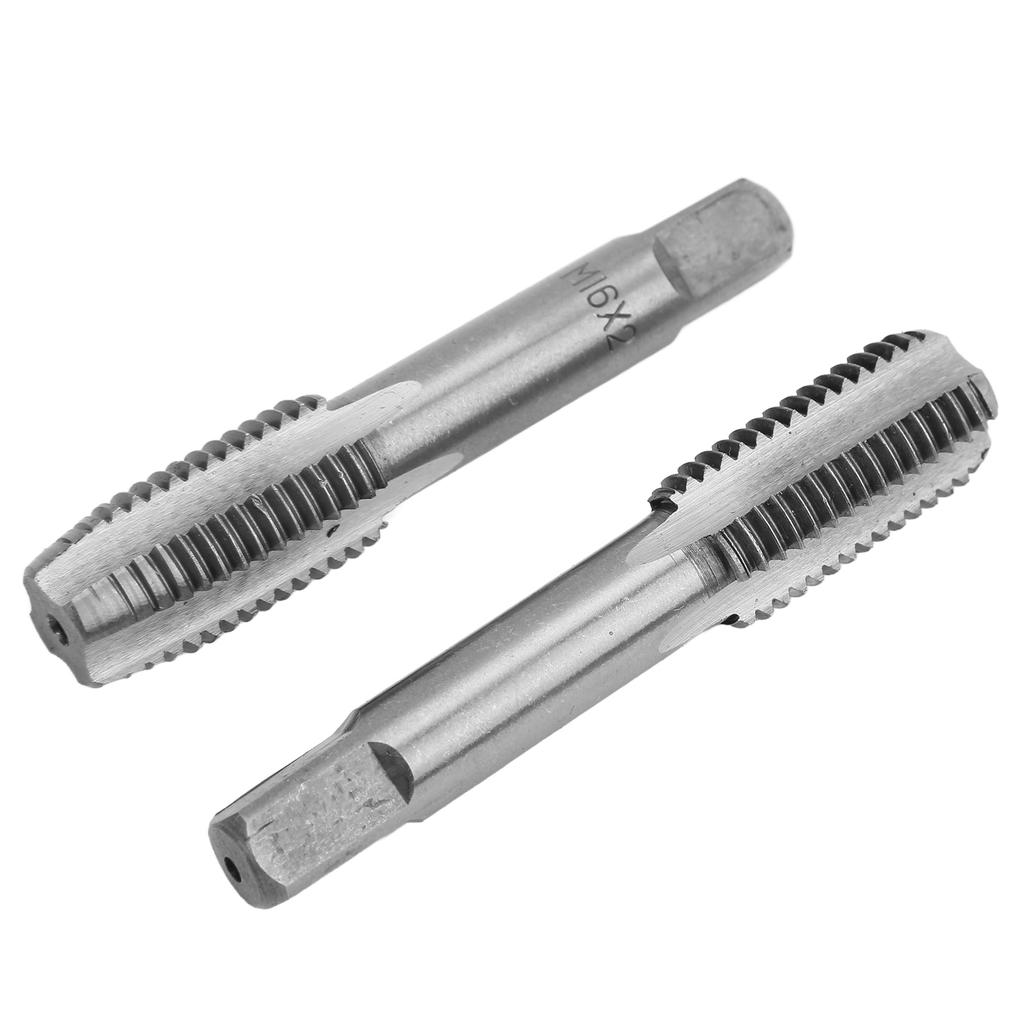
Type d'élément: Robinet de flûte droite
Matériel: Acier à haute vitesse
Système:
Quantité de thread: 4
Grade de tolérance de filetage: 0.014
Trou traversantCelsiusTrou borgne: Trou traversant
Robinet : Droit
Fil : Filetage standard
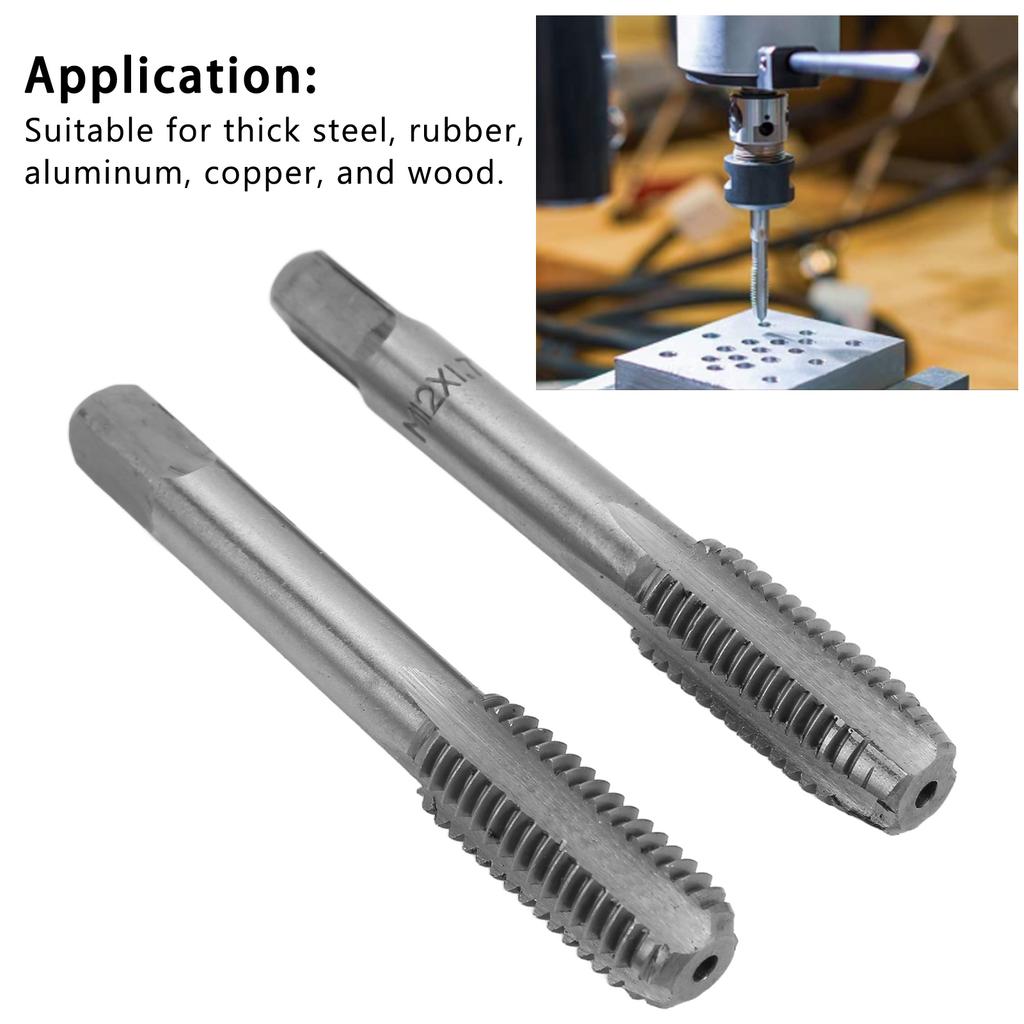
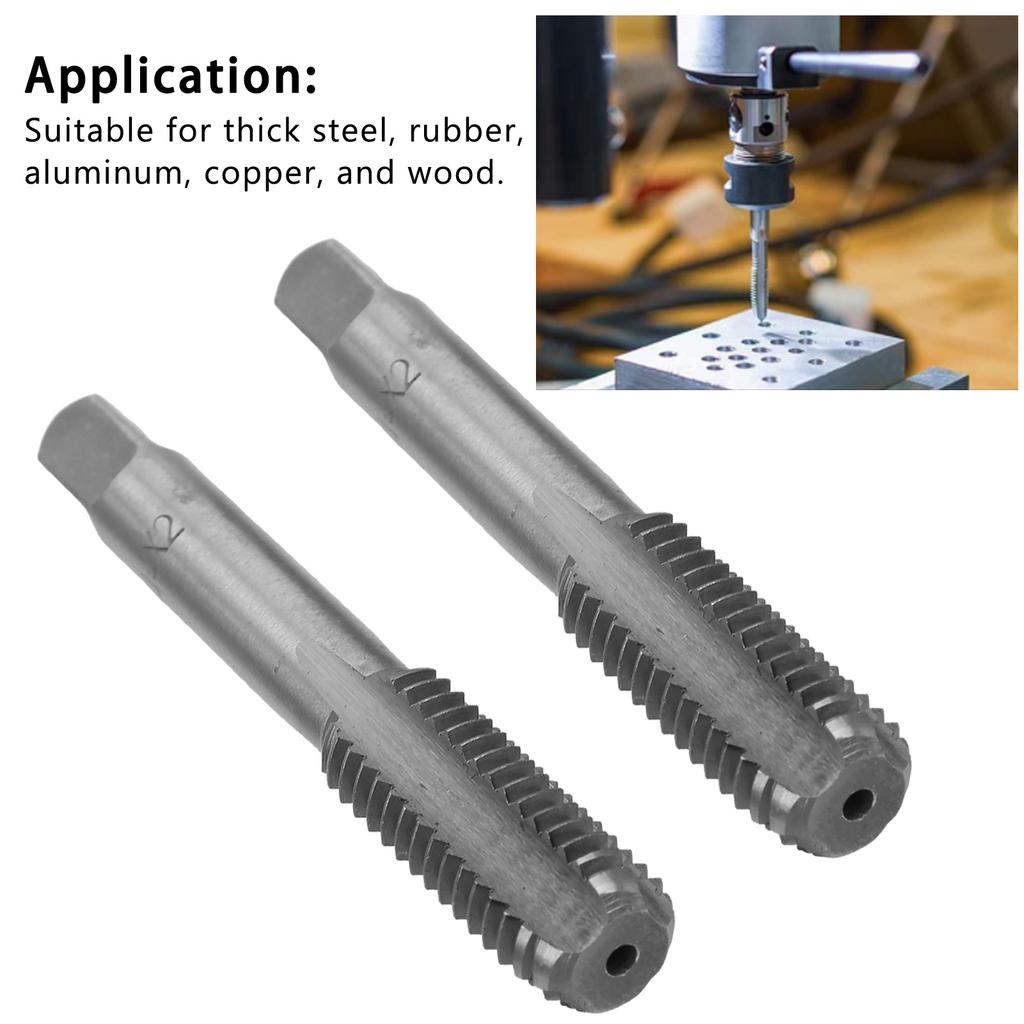
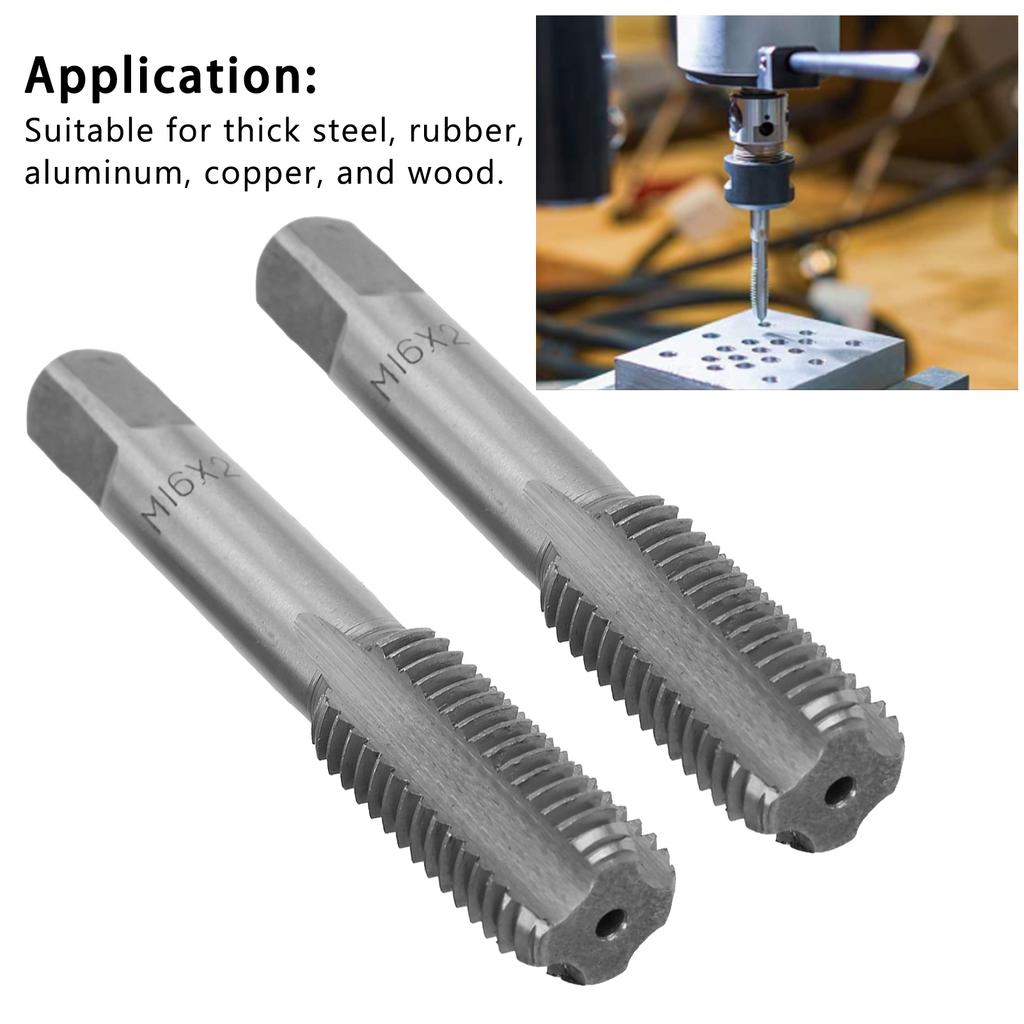
Application: Convient pour l’acier épais, le caoutchouc, l’aluminium, le cuivre et le bois.
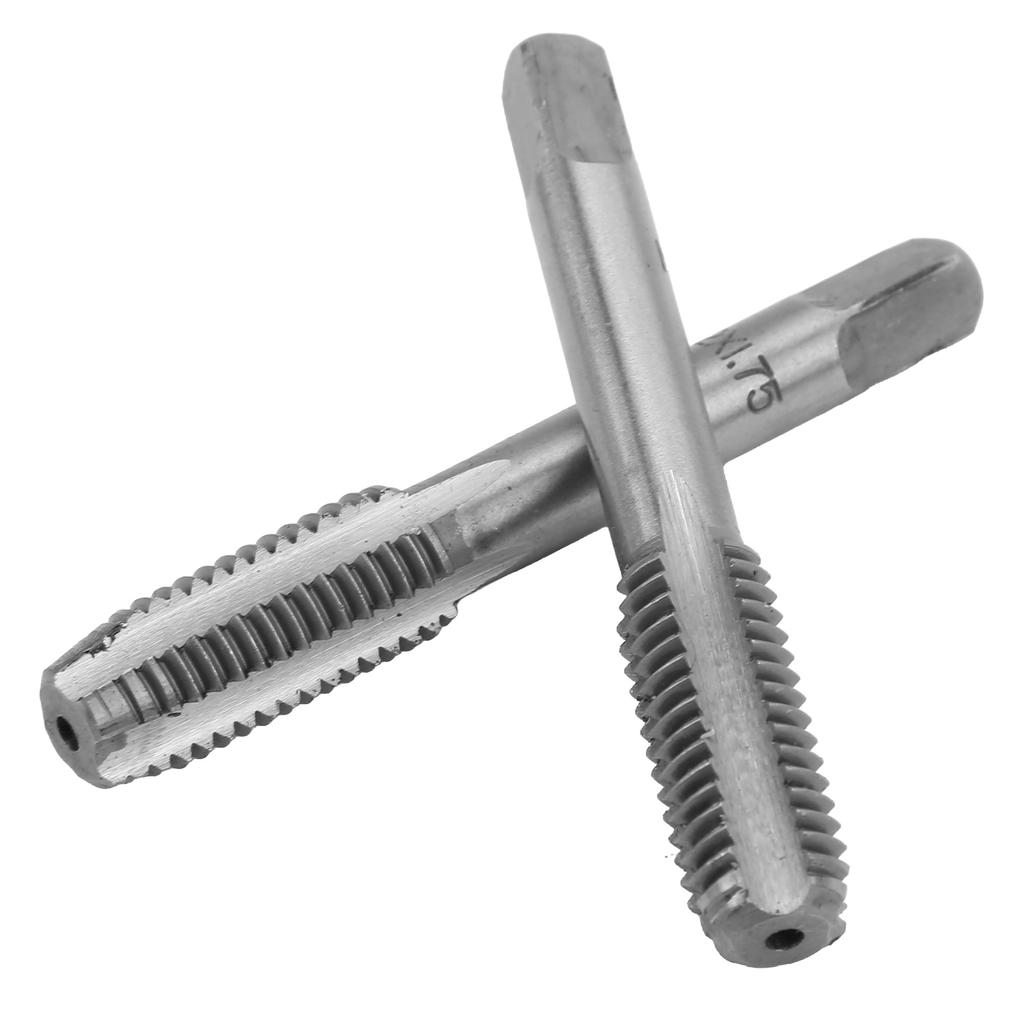
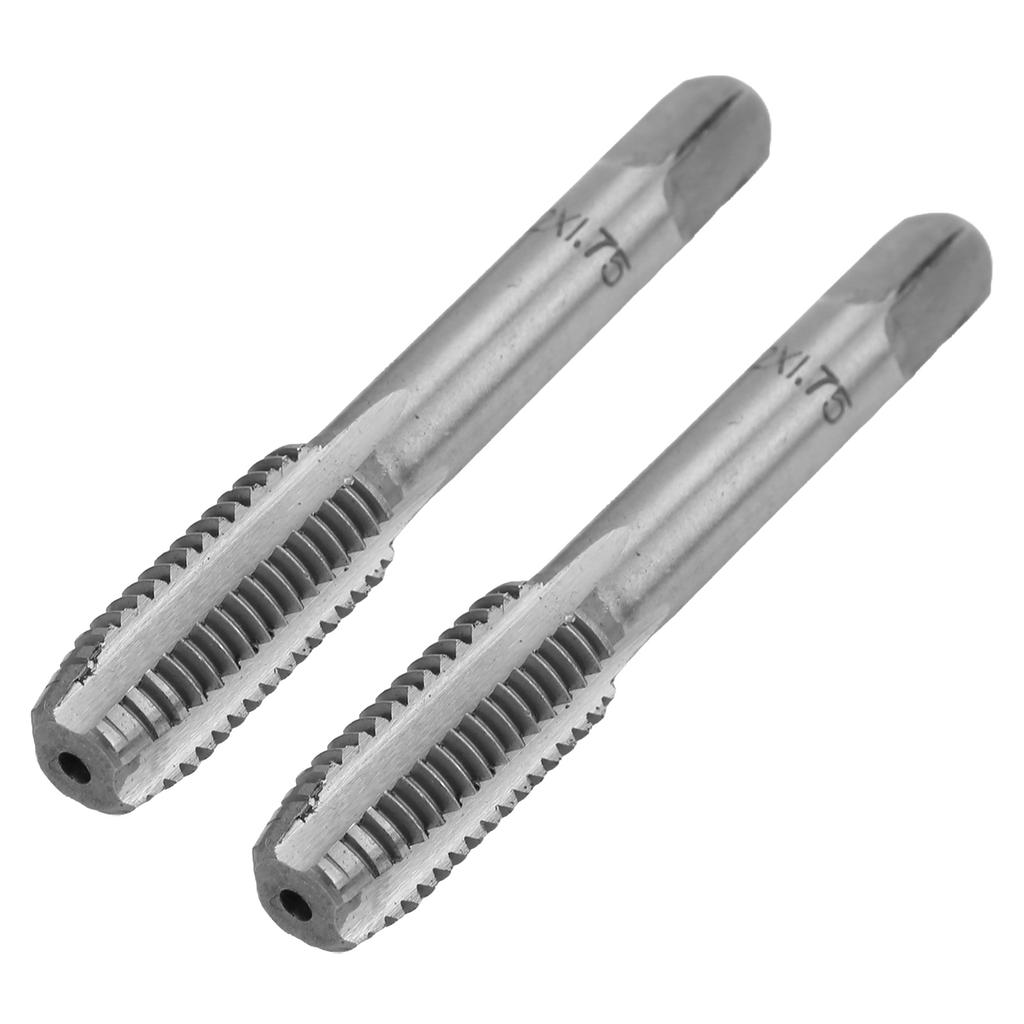
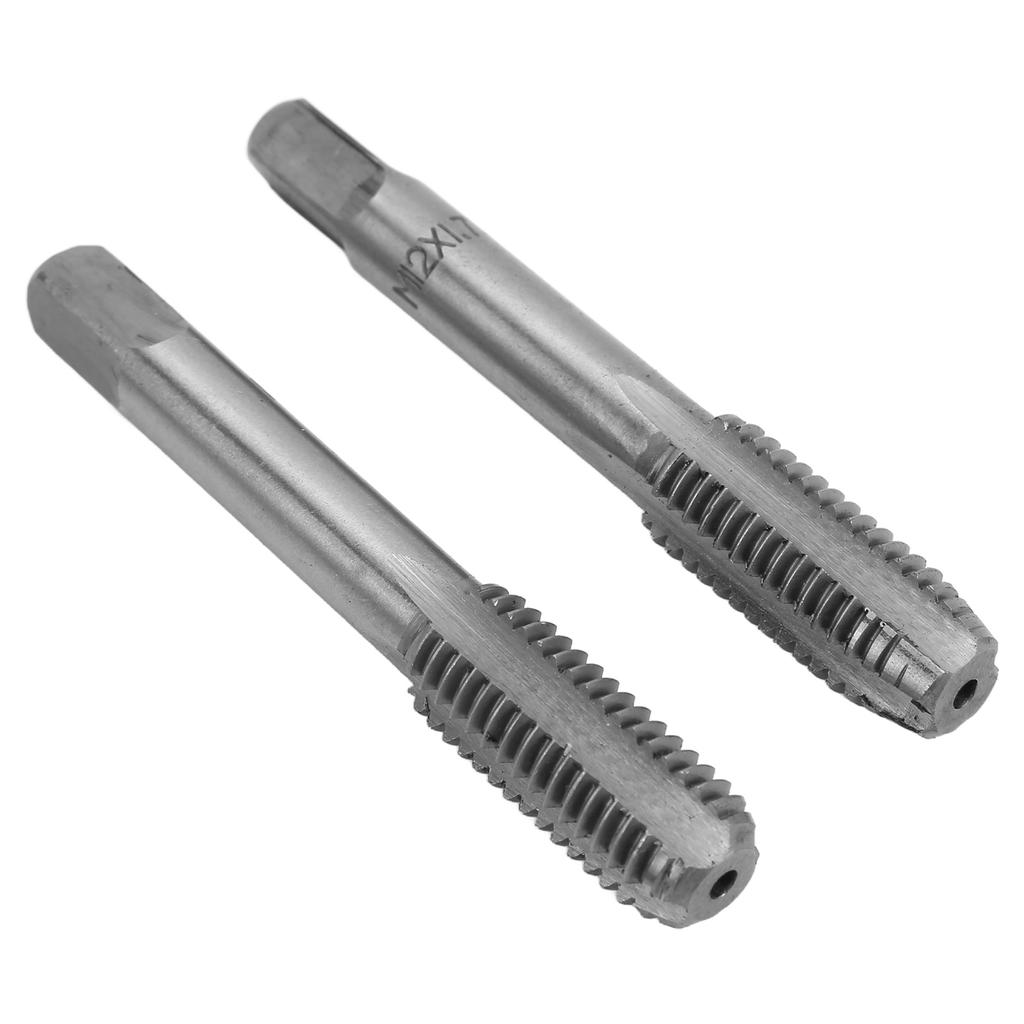
Usage: Un ensemble de produits se compose de 2 pièces, qui peuvent également être divisées en cône de tête et deux cônes. Fonction de robinet: Il y a une section conique à l'avant du taraud, qui est sans filet (très peu profond), afin de faciliter l'alignement entre le taraud et le trou taraudé ainsi que la perpendicularité du taraud et du trou pour le taraudage. Fonction du deuxième cône: en plus d’usiner l’allocation du cône de tête pour répondre à la norme, il joue également le rôle de polissage du filetage de vis (ébavurer). Pour le taraudage dans un trou borgne, il peut être taraudé jusqu'au fond.. Simplement, on peut dire que le cône de tête est un usinage approximatif et le deuxième cône est un usinage fin.
La pièce à usiner doit être serrée correctement. En règle générale, le côté de la pièce à usiner qui doit être taraudé doit être placé en position horizontale ou verticale.. De cette façon, lors du taraudage, il est plus facile de juger et de maintenir la direction du robinet perpendiculairement à la base du filetage de la pièce.. Lorsque vous commencez à tapoter, placez le robinet aussi loin que possible, puis appuyez sur la direction des axes du robinet d’une main et faites pivoter doucement la charnière avec l’autre main Vis. Lorsque le taraud tourne de 1 à 2 tours, observez s'il est perpendiculaire à la base du filet de la pièce, vu de face ou de côté.. Si nécessaire, utilisez un pour le corriger. Généralement, la direction du robinet est essentiellement déterminée après avoir tapoté 3 à 4 tours de filetage. Si le tapotement n’est pas correct, vissez le robinet, corrigez-le avec deux robinets, puis appuyez sur le filetage avec un robinet de tête. Lorsque toutes les parties coupantes du taraud sont engagées dans la pièce à usiner, il n'est plus nécessaire d'appliquer de la force, et il peut être vissé naturellement par le filetage.
Lors du taraudage du filetage, le robinet à vis ne doit pas être trop vissé chaque fois que la vis de charnière est tournée. Généralement, il est approprié de visser de 1 tour 1/2 à chaque fois, et le taraud inférieur à M5 ne doit pas être vissé de plus de 1 tour 1/2 en une seule fois.; Lors du taraudage de filetages fins ou de filetages nécessitant une grande précision, le taux d'avance à chaque passage doit être réduit de manière appropriée.; la vitesse de taraudage de la fonte peut être appropriément que celle de taraudage de l'acier. Après chaque vissage, il est sur le point de tourner en arrière 1 degré Celsius 2 de la course; Lors du taraudage de filets plus profonds, la course de rotation est plus importante et il faut la visser et la dévisser plusieurs fois, ce qui peut casser les copeaux, faciliter l'évacuation des copeaux, réduire le collage des copeaux sur l'outil de coupe, afin de maintenir un tranchant ; En même temps, le liquide de coupe peut entrer dans la partie coupante et jouer un rôle de refroidissement mais de lubrification.
Lors de la rotation de la barre de charnière, la force des deux mains de l'opérateur doit être équilibrée, et une force excessive ainsi qu'un mouvement de gauche à droite doivent être évités, sinon il est facile d'endommager le filetage et de provoquer l'élargissement et le conicité du trou fileté.










 Remboursement en cas de non-livraison